


কিভাবে স্বয়ংচালিত অভ্যন্তরীণ প্লাস্টিক যন্ত্রাংশ ইনজেকশন ছাঁচ তৈরি করা হয় | প্রক্রিয়া নির্দেশিকা
2026-08-19একটি একক প্লাস্টিক পেলেট একটি ছাঁচনির্মাণ প্রেসে প্রবেশ করার আগে, একটি স্বয়ংচালিত অভ্যন্তরীণ উপাদান যেমন ইন্সট্রুমেন্ট প্যানেল ফ্রেম ইতিমধ্যেই প্রায় চারশো ঘন্টা টুলিং ডিজাইন এবং মেশিনিং মনোযোগ পেয়েছে। ছাঁচটি নীচের দিকের সবকিছু নির্ধারণ করে: চক্রের সময়, মাত্রিক স্থায়িত্ব, পৃষ্ঠের উপস্থিতি এবং উচ্চ-ভলিউম সমাবেশে নির্ভরযোগ্যতা। এই নিবন্ধটি সম্পূর্ণ শৃঙ্খল অনুসরণ করে, প্রথম CAD পর্যালোচনা থেকে ট্রায়াল শট পর্যন্ত যা উত্পাদনের জন্য টুলটি প্রকাশ করে।
কিভাবে স্বয়ংচালিত অভ্যন্তরীণ প্লাস্টিক যন্ত্রাংশ ইনজেকশন ছাঁচ তৈরি করা হয়: ক্রম
গাড়ির প্রোগ্রাম নির্বিশেষে প্রতিটি অভ্যন্তরীণ ছাঁচ একই ক্রম অনুসরণ করে: অংশ নকশা পর্যালোচনা, ছাঁচ বিন্যাস, ইস্পাত প্রস্তুতি, CNC এবং EDM মেশিনিং, বেঞ্চিং এবং সমাবেশ, পলিশিং এবং টেক্সচারিং, তারপর ট্রাইআউট এবং ডাইমেনশনাল রিলিজ। অর্ডার ঐচ্ছিক নয়; প্রতিটি ধাপ পূর্ববর্তী এক উপর তৈরি.
যেমন একটি বড় অভ্যন্তর ছাঁচ যন্ত্র প্যানেল ফ্রেম ইনজেকশন ছাঁচ ডিজাইন কিকঅফ থেকে প্রথম উত্পাদন অংশে সাধারণত বারো থেকে আঠারো সপ্তাহ লাগে। একটি ছোট উপাদান, যেমন একটি গিয়ার-শিফ্ট বন্ধনী বা একটি স্পিকার কভার, আট থেকে দশ সপ্তাহের মধ্যে বিতরণ করা যেতে পারে।
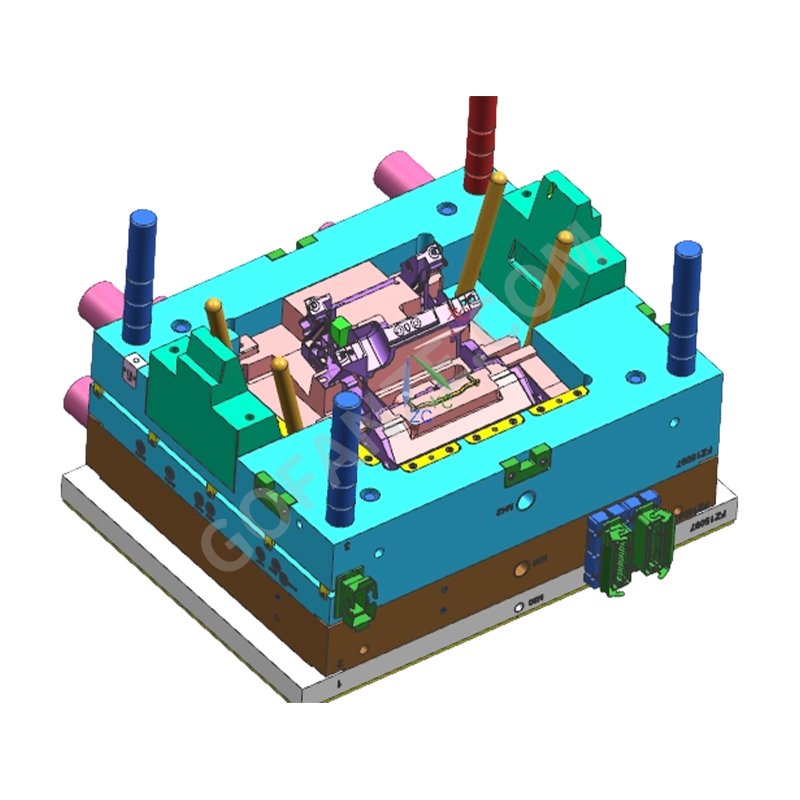
 পাইকারি উপকরণ প্যানেল ফ্রেম ইনজেকশন ছাঁচ সরবরাহকারী, কোম্পানি, রপ্তানিকারক দেশ Fanze T&M (Jiashan) Co., Ltd. চীনের পাইকারি উপকরণ প্যানেল ফ্রেম ইনজেকশন ছাঁচ সরবরাহকারী, কোম্পানি, রপ্তানিকারক, এই পণ্যের লাইন sp... পণ্য দেখুন →
| মঞ্চ | মূল কার্যক্রম | সাধারণ সময়কাল |
|---|---|---|
| ডিজাইন পর্যালোচনা এবং DFM | খসড়া কোণ, গেটের অবস্থান, সংকোচন, প্রাচীর বেধ | 1-2 সপ্তাহ |
| ছাঁচ বিন্যাস এবং বিস্তারিত নকশা | কুলিং সার্কিট, স্লাইড, লিফটার, ইজেকশন সিস্টেম | 1-2 সপ্তাহ |
| ইস্পাত প্রস্তুতি এবং রুক্ষ যন্ত্র | প্লেট সংগ্রহ, রুক্ষ মিলিং | 2-3 সপ্তাহ |
| মেশিনিং এবং EDM শেষ করুন | 3D গহ্বর সমাপ্তি, ধারালো অভ্যন্তরীণ কোণ, সন্নিবেশ | 3-4 সপ্তাহ |
| বেঞ্চিং, পলিশিং এবং টেক্সচারিং | ফিটিং, এসপিআই ফিনিশ, রাসায়নিক শস্য এচিং | 1-2 সপ্তাহ |
| ট্রাইআউট, পরিবর্তন, এবং মুক্তি | প্রক্রিয়া উইন্ডো, CMM চেক, প্রাথমিক উত্পাদন অংশ | 1-3 সপ্তাহ |
উত্পাদনের জন্য নকশা অংশ জ্যামিতি দিয়ে শুরু হয়
শুধুমাত্র অংশ অঙ্কন থেকে একটি ছাঁচ তৈরি করা যাবে না। টুলিং দলটি প্রথমে একটি ডিজাইন-ফর-উৎপাদন পর্যালোচনা চালায় যা খসড়া কোণ, প্রাচীরের পুরুত্বের সামঞ্জস্য, গেটের অবস্থান এবং ইজেকশন পয়েন্টগুলি পরীক্ষা করে। অভ্যন্তরীণ অংশগুলি ক্ষমার অযোগ্য: একটি আড়াআড়ি উল্লম্ব প্রাচীর ইজেকশনকে অসম্ভব করে তুলতে পারে, একটি স্থানীয়ভাবে পুরু অংশটি সিঙ্কের চিহ্ন তৈরি করতে পারে এবং একটি খারাপভাবে স্থাপন করা গেট ওয়েল্ড লাইনগুলিকে ঠিক যেখানে গ্রাহকরা দেখতে পাবে সেখানে রেখে যেতে পারে। DFM পর্বে ছাঁচের স্টিলের আকার, হট রানার লেআউট এবং লক্ষ্য চক্রের সময়ও লক করা উচিত। উপাদান এবং জ্যামিতির সিদ্ধান্তগুলি আমাদের গাইডে আরও বিশদে কভার করা হয়েছে স্বয়ংচালিত অভ্যন্তর প্লাস্টিক অংশ ইনজেকশন ছাঁচ নকশা নীতি এবং উপাদান নির্বাচন .
গেট, রানার এবং কুলিং লেআউট
হট রানার সিস্টেমগুলি স্বয়ংচালিত অভ্যন্তরীণ টুলিং-এ আদর্শ কারণ তারা ছাঁচনির্মাণ অংশ থেকে ঠান্ডা রানারকে নির্মূল করার সময় সুনির্দিষ্ট, মাল্টি-পয়েন্ট গেটিংয়ের অনুমতি দেয়। ঠাণ্ডা সমানভাবে নির্ধারক। চ্যানেলগুলি সাধারণত 8 থেকে 12 মিমি ব্যাস হয়, গহ্বরের প্রাচীর থেকে প্রায় দুটি চ্যানেলের ব্যাস অবস্থিত। একটি সু-ভারসাম্যপূর্ণ কুলিং লেআউট চক্রের সময়কে কমিয়ে দেয় এবং দীর্ঘ অংশে ওয়ারপেজ প্রতিরোধ করে যেমন কেন্দ্র স্ট্যাক ক্যারিয়ার ইনজেকশন ছাঁচ , যেখানে অসম তাপ অপসারণ সরাসরি মোচড় এবং নমতে অনুবাদ করে।
 পাইকারি কেন্দ্র স্ট্যাক ক্যারিয়ার ইনজেকশন ছাঁচ সরবরাহকারী, কোম্পানি, রপ্তানিকারক ফানজে টিএন্ডএম (জিয়াশান) কোং, লিমিটেড কি চায়না পাইকারি সেন্টার স্ট্যাক ক্যারিয়ার ইনজেকশন ছাঁচ সরবরাহকারী, কোম্পানি, রপ্তানিকারক, সেন্টার কনসোল ব্রা... পণ্য দেখুন →
স্লাইড, লিফটার এবং অভ্যন্তরীণ ক্রিয়াকলাপ
একটি আধুনিক অভ্যন্তরীণ ছাঁচ খুব কমই একটি সাধারণ টু-প্লেট টুল হিসাবে খোলে। অংশে আন্ডারকাট — মাউন্টিং ক্লিপ, স্ন্যাপ-ফিট, ভেন্টিলেশন লাউভার এবং স্যাঁতসেঁতে বক্স মেকানিজম — স্লাইড এবং লিফটার প্রয়োজন। স্লাইডগুলি খোলার দিকে লম্বভাবে সরে যায়, কোণযুক্ত পিন বা হাইড্রোলিক সিলিন্ডার দ্বারা চালিত হয়। লিফটারগুলি অভ্যন্তরীণ আন্ডারকাটগুলি পরিচালনা করে এবং ইজেক্টর সিস্টেমটি সরানোর সাথে সাথে অংশটি ছেড়ে দেয়। অ্যাকশনের সংখ্যা শুধুমাত্র টুলের দামই নয়, রক্ষণাবেক্ষণের সময়সূচীকেও প্রভাবিত করে, কারণ প্রতিটি চলমান উপাদান ফ্ল্যাশ বা পরিধানের একটি সম্ভাব্য উৎস।
ইস্পাত নির্বাচন টুল জীবন এবং পৃষ্ঠের গুণমান নির্ধারণ করে
স্বয়ংচালিত অভ্যন্তরীণ ছাঁচ দীর্ঘ উত্পাদন প্রচার চালায়, তাই ছাঁচ ইস্পাত পছন্দ কাটা শুরু করার আগে তৈরি করা হয়। মোটামুটি 36-40 HRC-তে প্রাক-কঠিন P20-টাইপ ইস্পাত ছোট এবং মাঝারি রানের জন্য সাধারণ, যখন H13 শক্ত হয়ে 48-52 HRC উচ্চ-ভলিউম টুল বা কাচ-ভরা রেজিনের জন্য নির্দিষ্ট করা হয়। যে গহ্বরগুলিতে সূক্ষ্ম শস্য খোদাই বা একটি আয়না পলিশ গ্রহণ করা আবশ্যক, স্টেইনলেস-টাইপ টুল স্টিল পছন্দ করা হয় কারণ এটি শীতল জল এবং ছাঁচনির্মাণ গ্যাস থেকে ক্ষয় প্রতিরোধ করে।
ক্লাস A পৃষ্ঠতলের জন্য গহ্বর ইস্পাত
অংশটির দৃশ্যমান দিক — ড্রাইভার উইন্ডশীল্ডের নীচে বা কনসোলে যে প্যানেলটি দেখেন — সেটি ক্যাভিটি স্টিল দ্বারা গঠিত। রাসায়নিক শস্যের টেক্সচার প্রয়োগ করার আগে এই পৃষ্ঠের জন্য একটি সংজ্ঞায়িত পলিশ গ্রেড, সাধারণত SPI A-2 বা সূক্ষ্ম, প্রয়োজন। গহ্বরে যে কোনো ছিদ্র বা নাকাল চিহ্ন প্রতিটি ছাঁচ করা অংশে পুনরাবৃত্তি করে।
কোর ইস্পাত এবং পরিধান উপাদান
ছাঁচের মূল অর্ধেক অভ্যন্তরীণ জ্যামিতি বহন করে: পাঁজর, বস এবং সংযুক্তি পয়েন্ট। এই দিকটি আরও ইজেকশন বল নেয় এবং চলমান উপাদানগুলির সাথে সর্বাধিক যোগাযোগ দেখে। পরিধান-প্রতিরোধী সন্নিবেশ এবং শক্ত পরিধানের প্লেটগুলি যেখানেই স্লাইডিং স্টিলের সাথে ইস্পাতের সাথে মিলিত হয় সেখানে স্থাপন করা হয়, এবং এটিও সেখানে রক্ষণাবেক্ষণ দলটি প্রথমে দেখবে একটি টুল কয়েক লক্ষ চক্র চালানোর পরে।
কোর এবং গহ্বরের যথার্থ যন্ত্র
মেশিনিং রুক্ষ মিলিং দিয়ে শুরু হয় যা উপাদানের বেশিরভাগ অংশ সরিয়ে দেয়, তারপর 3D পৃষ্ঠের উচ্চ-গতির সমাপ্তিতে চলে যায়। তিনটি মেশিনিং প্রক্রিয়া প্রায় সমস্ত অভ্যন্তরীণ ছাঁচ বৈশিষ্ট্যের জন্য দায়ী।
| প্রক্রিয়া | অভ্যন্তরীণ ছাঁচ তৈরিতে সাধারণ ব্যবহার | জ্যামিতিক শক্তি |
|---|---|---|
| সিএনসি মিলিং | 3D গহ্বর, কোর, স্লাইড বডি | বাল্ক ইস্পাত মধ্যে বিনামূল্যে ফর্ম পৃষ্ঠতল |
| ডুবন্ত EDM | পাঁজরের ঘাঁটি, বর্গাকার কোণ, টেক্সচার্ড গহ্বর | তীক্ষ্ণ অভ্যন্তরীণ কোণ যা কাটার পৌঁছতে পারে না |
| তারের EDM | ফাঁকা স্থান, ইজেক্টর হোল, গেট স্লট সন্নিবেশ করুন | স্ট্রেইট-থ্রু নির্ভুল প্রোফাইল |
ইলেক্ট্রোড কাটিং এবং ইডিএম ফিনিশিংয়ের সময়, অংশের জ্যামিতিটি এমন এক স্তরের পুনরাবৃত্তিযোগ্যতার সাথে শক্ত ইস্পাতে স্থানান্তরিত হয় যা একা যান্ত্রিক কাটিং অফার করতে পারে না। একটি এর সূক্ষ্ম লাউভার স্ট্যাক স্বয়ংচালিত শীতাতপনিয়ন্ত্রণ ভেন্ট প্লাস্টিক অংশ ইনজেকশন ছাঁচ , উদাহরণস্বরূপ, সাধারণত EDM-সমাপ্ত হয় কারণ ব্লেডের স্লটগুলি শেষ মিলের জন্য খুব সরু এবং একটি প্রচলিতভাবে পালিশ করা গহ্বরের জন্য খুব তীক্ষ্ণ।
 পাইকারি স্বয়ংচালিত এয়ার কন্ডিশনার ভেন্ট প্লাস্টিক যন্ত্রাংশ ইনজেকশন ছাঁচ সরবরাহকারী Fanze T&M (Jiashan) Co., Ltd. হল চীনের পাইকারি স্বয়ংচালিত এয়ার কন্ডিশনার ভেন্ট প্লাস্টিক যন্ত্রাংশ ইনজেকশন ছাঁচ সরবরাহকারী, কোম্পানি, রপ্তানি... পণ্য দেখুন →
সমাবেশ, বেঞ্চিং এবং সারফেস ট্রিটমেন্ট
বেঞ্চিং হল যেখানে মেশিনযুক্ত উপাদানগুলি একটি কাজের হাতিয়ার হয়ে ওঠে। ফিটারগুলি মূল এবং গহ্বরের সাথে মেলে, স্লাইড ক্লিয়ারেন্স সেট করে, ইজেক্টর পিনগুলি সারিবদ্ধ করে এবং দৃশ্যমান অমিল ছাড়া বন্ধ না হওয়া পর্যন্ত বিভাজন লাইন সামঞ্জস্য করে। একটি অভ্যন্তরীণ অংশে, এমনকি একটি বিভাজন-লাইনের ধাপ 0.05 মিমি প্লেইন ভিউতে বসে থাকা একটি প্যানেলে অভিযোগ তৈরি করার জন্য যথেষ্ট।
ফিট করার পরে, গহ্বরটিকে নির্দিষ্ট SPI গ্রেডে পালিশ করা হয় এবং যখন প্রয়োজন হয়, একটি চামড়ার দানা বা ব্রাশড টেক্সচার তৈরি করতে রাসায়নিকভাবে খোদাই করা হয়। পলিশ করার পরে টেক্সচারিং করা হয় কারণ এচিং প্রক্রিয়া শুধুমাত্র ইস্পাতের উপরের স্তরটিকে পরিবর্তন করে। পোলিশ এবং এচের এই সংমিশ্রণটিই অভ্যন্তরীণ ছাঁটাই হাজার হাজার ঢালাই অংশ জুড়ে এর সামঞ্জস্যপূর্ণ চেহারা দেয়।
মোল্ড ট্রায়াল, ডাইমেনশনাল ভ্যালিডেশন এবং রিলিজ
সমাপ্ত ছাঁচ পরীক্ষা করার জন্য একটি উত্পাদন-স্কেল ইনজেকশন ছাঁচনির্মাণ মেশিনে মাউন্ট করা হয়। গলে যাওয়া তাপমাত্রা, ইনজেকশনের গতি, ধারণ করার চাপ এবং শীতল করার সময় একটি নিয়ন্ত্রিত পদ্ধতিতে পরিবর্তিত হয় যাতে একটি প্রসেস উইন্ডো খুঁজে পাওয়া যায় যা একই অংশের ওজন, কোন ছোট শট এবং কোন ফ্ল্যাশ প্রদান করে না। প্রকৃত রজন সহ শর্ট-শট ট্রায়ালগুলি ফ্লো ফ্রন্ট দেখায় এবং সম্পূর্ণ শটগুলি মূল্যায়ন করার আগে গেট এবং ভেন্টিং আচরণ নিশ্চিত করে।
প্রতিটি ট্রায়াল অংশ CAD মডেলের বিরুদ্ধে পরিমাপ করা হয়, সাধারণত CMM বা সাদা-আলো স্ক্যানিং দ্বারা। অভ্যন্তরীণ মাউন্টিং পয়েন্ট প্রায়ই সহনশীলতা ধরে রাখে ±0.05 মিমি বা আরও শক্ত , কারণ অংশটিকে অবশ্যই একটি নির্দিষ্ট সমাবেশ ক্রম অনুসারে প্রতিবেশী উপাদানগুলির সাথে মিলিত হতে হবে। যখন ক্রিটিক্যাল ডাইমেনশন পরপর রান জুড়ে স্থিতিশীল থাকে, ছাঁচটি সিরিয়াল উৎপাদনের জন্য অনুমোদিত হয়।
ড্যাশবোর্ড টুলিং মূল্যায়নকারী ক্রেতাদের জন্য, আমাদের গাইডে বর্ণিত গ্রহণযোগ্যতার মানদণ্ড ড্যাশবোর্ড প্রোগ্রামের জন্য স্বয়ংচালিত অভ্যন্তরীণ প্লাস্টিক ইনজেকশন ছাঁচনির্মাণ নির্বাচন করা প্রাচীর-বেধ বিতরণ থেকে পৃষ্ঠের গুণমান পর্যন্ত পরীক্ষামূলক অংশগুলিতে কী পরীক্ষা করতে হবে তা ব্যাখ্যা করুন।
একটি ছাঁচ সরবরাহকারী একটি অভ্যন্তরীণ প্রোগ্রাম আনতে হবে কি
একটি অভ্যন্তরীণ ছাঁচ একটি পণ্য নয়; এটি একটি দীর্ঘস্থায়ী সম্পদ যা বছরের জন্য অংশ ব্যয় নির্ধারণ করে। সরবরাহকারী প্রদর্শন করতে সক্ষম হওয়া উচিত IATF 16949 সার্টিফিকেশন , CNC, EDM, এবং ওয়্যার-কাট ক্ষমতা সহ ইন-হাউস মেশিনিং এবং একই উপাদান বিভাগে ব্যবহারিক অভিজ্ঞতা। ফ্যানজে টিএন্ডএম, একটি ছাঁচ নির্মাতা এবং মোল্ডার 2005 সাল থেকে চীনের জিয়াশানে অপারেটিং, এই কাঠামোটিকে সুনির্দিষ্টভাবে একত্রিত করে: পণ্য উন্নয়ন পর্যালোচনা, ছাঁচ নকশা, ছাঁচ উত্পাদন, ইনজেকশন ছাঁচনির্মাণ, এবং একটি সুবিধায় পোস্ট-মোল্ডিং প্রিন্টিং এবং সমাবেশ। এই সংমিশ্রণটি সংশোধনের লুপগুলিকে সংক্ষিপ্ত করে কারণ যে দলটি গহ্বরটি কাটে তারাও ছাঁচনির্মাণ পরীক্ষা চালায় এবং উত্পাদন অবস্থার অধীনে অংশগুলি দেখে।
সরবরাহকারীদের তুলনা করার সময়, একই প্লাস্টিকের পরিবারে ইতিমধ্যে চলমান রেফারেন্স অংশগুলি দেখুন — বড় অভ্যন্তরীণ ক্যারিয়ারের জন্য ভরা PP, আলংকারিক ট্রিমের জন্য PC/ABS, স্ট্রাকচারাল বন্ধনীর জন্য PA66 — এবং একটি ডকুমেন্টেড রিলিজ পদ্ধতির জন্য যা মাত্রিক প্রতিবেদন, উপাদান শংসাপত্র এবং প্রক্রিয়া পরামিতিগুলি কভার করে। একটি টুল যা প্রকৃত উৎপাদন রজন দ্বারা প্রমাণিত হয়েছে একটি টুলের চেয়ে বেশি মূল্যবান যা শুধুমাত্র CAD ফাইলে CNC-কাট ছিল। যাচাই করার মূল যোগ্যতাগুলি হল:
- IATF 16949 সার্টিফিকেশন and a documented quality system.
- সম্পূর্ণ আউটসোর্সড মেশিনিংয়ের পরিবর্তে ইন-হাউস সিএনসি, ইডিএম এবং তারের কাটা ক্ষমতা।
- একই রজন পরিবার এবং অনুরূপ জটিলতা প্রমাণিত রেফারেন্স অংশ.
- একটি রিলিজ পদ্ধতি যা মাত্রিক প্রতিবেদন, উপাদান শংসাপত্র, এবং প্রক্রিয়া পরামিতি অন্তর্ভুক্ত করে।
পার্ট ডিজাইন এবং ম্যানুফ্যাকচারিং সিদ্ধান্তগুলি কীভাবে ইন্টারঅ্যাক্ট করে তার বিস্তৃত দৃশ্যের জন্য, ইনজেকশন প্লাস্টিকের অংশ ডিজাইন এবং উত্পাদন সম্পূর্ণ গাইড প্রাথমিক প্রকল্প পরিকল্পনার সময় একটি দরকারী রেফারেন্স।
প্রথম সংকোচন গণনা থেকে চূড়ান্ত মাত্রিক প্রতিবেদন পর্যন্ত, স্বয়ংচালিত অভ্যন্তরীণ প্লাস্টিকের যন্ত্রাংশ ইনজেকশন ছাঁচগুলি ডিজাইন, মেশিনিং, ফিটিং এবং বৈধকরণের সিদ্ধান্তগুলির একটি নিয়ন্ত্রিত চেইনের মাধ্যমে তৈরি করা হয়। ছাঁচ আংশিক গুণমান নির্ধারণ করে প্রেস এমনকি প্রথমবার বন্ধ হওয়ার আগে . যে ক্রেতারা চেইন বোঝেন তারা উদ্ধৃত সীসা সময় মূল্যায়ন করতে পারেন, অনুপস্থিত প্রক্রিয়া পদক্ষেপগুলিকে চ্যালেঞ্জ করতে পারেন এবং এমন একটি সরবরাহকারী বেছে নিতে পারেন যা একটি স্টিল ব্লকের পরিবর্তে অভ্যন্তরীণ ছাঁচকে একটি উত্পাদন ব্যবস্থা হিসাবে বিবেচনা করে৷
ক্যাটাগরি
- কোম্পানির খবর(2)
- শিল্প খবর(20)
পণ্য বিভাগ
-
প্রিন্টার উপাদান এবং অংশ
-
দুই রঙের প্লাস্টিকের উপাদান এবং টুল
-
প্লাস্টিক মাল্টি-ওয়ে সংযোগকারী
-
থ্রেডেড প্লাস্টিক ইনজেকশন ঢালাই অংশ
-
হোম অ্যাপ্লায়েন্স ইনজেকশন যন্ত্রাংশ
-
রোবট শেল ইনজেকশন ছাঁচ
-
উচ্চ-চকচকে স্বচ্ছ পিসি ইনজেকশন ছাঁচ
-
মোটরসাইকেল ফেয়ারিং এবং বডিওয়ার্ক প্লাস্টিক ইনজেকশন ছাঁচ
-
EV চার্জিং পাইল প্লাস্টিক ইনজেকশন ছাঁচ
-
অটোমোবাইল তারের জোতা
-
স্বয়ংচালিত অভ্যন্তর প্লাস্টিক অংশ ইনজেকশন ছাঁচ
সম্পর্কিত ট্যাগ
-
স্বয়ংচালিত ড্যাশবোর্ড প্লাস্টিক যন্ত্রাংশ ইনজেকশন ছাঁচ
তারের জোতা overmolding ছাঁচ
precision automotive connector Plastic injection mold Parts
hot runner wire harness Plastic injection mold Parts
multi cavity wire harness Plastic injection mold Parts
high precision wire harness Plastic injection mold Parts
automotive connector Plastic injection mold Part
wire harness connector Plastic injection mold Parts
automotive wire harness Plastic injection mold Parts
তারের জোতা প্লাস্টিক ইনজেকশন ছাঁচ অংশ


- স্বয়ংচালিত অভ্যন্তর প্লাস্টিক অংশ ইনজেকশন ছাঁচ
- অটোমোবাইল তারের জোতা
- EV চার্জিং পাইল প্লাস্টিক ইনজেকশন ছাঁচ
- মোটরসাইকেল ফেয়ারিং এবং বডিওয়ার্ক প্লাস্টিক ইনজেকশন ছাঁচ
- উচ্চ-চকচকে স্বচ্ছ পিসি ইনজেকশন ছাঁচ
- রোবট শেল ইনজেকশন ছাঁচ
- হোম অ্যাপ্লায়েন্স ইনজেকশন যন্ত্রাংশ
- থ্রেডেড প্লাস্টিক ইনজেকশন ঢালাই অংশ
- প্লাস্টিক মাল্টি-ওয়ে সংযোগকারী
- দুই রঙের প্লাস্টিকের উপাদান এবং টুল
- প্রিন্টার উপাদান এবং অংশ

