


কিভাবে অটোমোটিভ ইনজেকশন ছাঁচ সেবা জীবন উন্নত করতে: একটি ব্যবহারিক গাইড
2026-08-26স্বয়ংচালিত ইনজেকশন ছাঁচের পরিষেবা জীবন হল একটি সরঞ্জামের অংশের মাত্রা, পৃষ্ঠের সমাপ্তি বা প্রক্রিয়ার স্থিতিশীলতা স্পেসিফিকেশনের নিচে নেমে যাওয়ার আগে উত্পাদন চক্রের সংখ্যা। প্রথম ইস্পাত কাটার আগে এই সংখ্যাটি নির্ধারণ করা হয়: ইস্পাত গ্রেড, তাপ চিকিত্সা, পৃষ্ঠ আবরণ, শীতল বিন্যাস, এবং রক্ষণাবেক্ষণ শৃঙ্খলা নির্ধারণ করে যে একটি সরঞ্জাম 300,000 চক্র সরবরাহ করে বা 1,000,000 অতিক্রম করে।
একটি সাধারণ স্বয়ংচালিত প্রোগ্রামে, একটি অভ্যন্তরীণ ছাঁচ 800 বারের উপরে গহ্বরের চাপে গ্লাস-ফাইবার-রিইনফোর্সড PA66 বা PC-ABS চালায়। এই লোডগুলির অধীনে, একটি অশক্ত P20 টুল 200,000 এরও কম চক্রের মধ্যে তার বিভাজন রেখা হারাতে পারে, যখন একই জ্যামিতি 48 HRC তে শক্ত হয় এবং পরিধান অঞ্চলে প্রলিপ্ত হয় নিয়মিতভাবে 600,000 চক্র অতিক্রম করে। সেই ফাঁক ভাগ্য নয়; এটি ইঞ্জিনিয়ারিং সিদ্ধান্তের একটি সেট।
Fanze T&M (Jiashan) Co., Ltd., a নির্ভুল ইনজেকশন ছাঁচ এবং ঢালাই অংশ প্রস্তুতকারক 2005 সাল থেকে স্বয়ংচালিত প্রোগ্রামগুলি পরিবেশন করা, একটি IATF 16949 মানের সিস্টেমের অধীনে ড্যাশবোর্ড ফ্রেম, এইচভিএসি ভেন্ট, এয়ারব্যাগ হাউজিং এবং কাঠামোগত বন্ধনীতে এই নিয়মগুলি প্রয়োগ করে৷ মোল্ড লাইফকে প্রতি অংশে ট্র্যাক করা খরচ হিসাবে বিবেচনা করা হয়, রক্ষণাবেক্ষণের আশ্চর্য নয়।
চারটি ব্যর্থতার মোড যা স্বয়ংচালিত ছাঁচকে শেষ করে
চারটি প্রক্রিয়া প্রায় সমস্ত স্বয়ংচালিত ছাঁচ প্রতিস্থাপনের কারণ: ঘষিয়া তুলিয়া ফেলিতে সক্ষম পরিধান, ক্ষয়, তাপীয় ক্লান্তি এবং যান্ত্রিক বিকৃতি। কোনটি আপনার টুলের উপর আধিপত্য বিস্তার করে তা শনাক্ত করুন এবং আপনি জানেন কোন উন্নতি জীবনকে সবচেয়ে বেশি প্রসারিত করবে।
কাচের ফাইবার প্রতিটি শট, ক্ষয়কারী গেট, মূল প্রান্ত এবং বিভাজন লাইনে একটি কাটিয়া মাধ্যম হিসাবে কাজ করে। ক্ষয় অনুসরণ করে যখন শীতল জলকে অপরিশোধিত করা হয় বা যখন শিখা-প্রতিরোধী রজনগুলি অ্যাসিডিক উপজাত ত্যাগ করে। তাপীয় ক্লান্তি কয়েক হাজার গরম এবং শীতল চক্রের পরে কোণে মাইক্রো-ফাটল হিসাবে উপস্থিত হয়। বিকৃতি ঘটে যখন ক্ল্যাম্প টনেজ বা গহ্বরের চাপ পাতলা ইস্পাত বিভাগের শক্তি অতিক্রম করে।
বিভাজন-লাইন পরিধান বার্ধক্যের প্রথম পরিমাপযোগ্য লক্ষণ। একবার ফ্ল্যাশ প্রদর্শিত হলে, প্রতিটি মেরামত ধাতু অপসারণ করে, এবং অবশিষ্ট ছাঁচের জীবন প্রতিটি পাসের সাথে ছোট হয়।
অভ্যাস দ্বারা নয়, কর্তব্য দ্বারা ইস্পাত এবং তাপ চিকিত্সা চয়ন করুন
ইস্পাত নির্বাচন হল স্বয়ংচালিত ছাঁচের জীবনের জন্য সর্বোচ্চ-লিভারেজ সিদ্ধান্ত: কুলিং বা আবরণ ডিজাইন করার আগে ফিলার সামগ্রী, উত্পাদনের পরিমাণ এবং পৃষ্ঠের ফিনিশের প্রয়োজনের সাথে গ্রেডের সাথে মিল করুন।
গ্লাস-ফাইবার-রিইনফোর্সড রজনে ঢালাই করা কাঠামোগত অংশগুলির জন্য, প্রাক-কঠিন ইস্পাত প্রাথমিক ব্যর্থতার একটি শর্টকাট। H13 শক্ত হয়ে 48-52 HRC শত সহস্র চক্রের জন্য কাটিয়া প্রান্ত এবং পাতলা কোর সন্নিবেশ অক্ষত রাখে। উচ্চ-চকচকে অভ্যন্তরীণ পৃষ্ঠতলগুলির জন্য, স্টেইনলেস S136 জারা প্রতিরোধের এবং একটি পোলিশবিলিটি যোগ করে যা পরিধান এবং মুক্তি-এজেন্ট বিল্ডআপকে প্রতিরোধ করে।
| ইস্পাত গ্রেড | কঠোরতা (HRC) | গ্লাস-ফাইবার সামঞ্জস্য | সাধারণ সেবা জীবন | সাধারণ স্বয়ংচালিত ব্যবহার |
| P20 | 28-32 | কম | 200,000-400,000 | প্রোটোটাইপ, কম ভলিউম trims |
| 718H | 33-38 | মাঝারি | 300,000-500,000 | অভ্যন্তরীণ ছাঁটা, HVAC ভেন্ট |
| H13 | 44-52 | উচ্চ | 500,000-800,000 | এয়ারব্যাগ হাউজিং, কাঠামোগত বন্ধনী |
| S136 | 48-52 | উচ্চ | 500,000-1,000,000 | উচ্চ-gloss, transparent, corrosion-prone parts |
একটি বড় কাঠামোগত সরঞ্জাম যেমন একটি যন্ত্র প্যানেল ফ্রেম ইনজেকশন ছাঁচ একই উপাদান-নির্বাচনের যুক্তি বহন করে: প্রক্ষিপ্ত এলাকা যত বড়, গহ্বর-চাপ লোড তত বেশি এবং নরম ইস্পাতের পরিণতি তত খারাপ। উপাদান পছন্দ অংশ জ্যামিতির সাথেও যোগাযোগ করে, যেমন আমাদের ব্যাখ্যা করা হয়েছে স্বয়ংচালিত অভ্যন্তর ছাঁচ নকশা এবং উপাদান নির্বাচন গাইড .
 পাইকারি উপকরণ প্যানেল ফ্রেম ইনজেকশন ছাঁচ সরবরাহকারী, কোম্পানি, রপ্তানিকারক দেশ Fanze T&M (Jiashan) Co., Ltd. চীনের পাইকারি উপকরণ প্যানেল ফ্রেম ইনজেকশন ছাঁচ সরবরাহকারী, কোম্পানি, রপ্তানিকারক, এই পণ্যের লাইন sp... পণ্য দেখুন →
30% গ্লাস-ফাইবার কন্টেন্টের উপরে, পরিধান অঞ্চলে 45 HRC-এর নীচে কোনও উত্পাদন সরঞ্জাম চালাবেন না।
যেখানে পরিধান ঘনীভূত হয় সেখানে সারফেস ট্রিটমেন্ট প্রয়োগ করুন
নাইট্রাইডিং এবং পিভিডি আবরণ 70-90 HRC সমতুল্য পৃষ্ঠের কঠোরতা বাড়ায় এবং ঘষিয়া তুলিয়া ফেলিতে সক্ষম স্বয়ংচালিত রজনে গহ্বরের আয়ু দ্বিগুণ করতে পারে।
নাইট্রিডিং মাত্রা পরিবর্তন না করে একটি হার্ড ডিফিউশন কেস গঠন করে, যা এটিকে মূল পিন এবং স্লাইডের জন্য আদর্শ করে তোলে। PVD আবরণ একটি পাতলা, কম ঘর্ষণ সিরামিক স্তর যোগ করে যা পরিধান এবং ইজেকশন বল উভয়ই হ্রাস করে। ক্ষয়-প্রধান পৃষ্ঠের জন্য ক্রোম প্লেটিং একটি ব্যবহারিক বিকল্প হিসাবে রয়ে গেছে। সবচেয়ে খরচ-কার্যকর পদ্ধতি হল নির্বাচনী: গেট এরিয়া, বিভাজন লাইন এবং উচ্চ পরিধানের কোর ফেসগুলিকে চিকিত্সা করুন এবং বাকি টুলটিকে চিকিত্সা না করে রেখে দিন।
উপাদান যেমন একটি airbag মাউন্ট সমর্থন বন্ধনী ছাঁচ কাচ-ভরা PA66-এ চালান, যেখানে প্রলিপ্ত কোর এবং গেটগুলি একই কঠোরতায় খালি ইস্পাতের চেয়ে অনেক বেশি সময় ধরে সমালোচনামূলক মাত্রা ধরে রাখে।
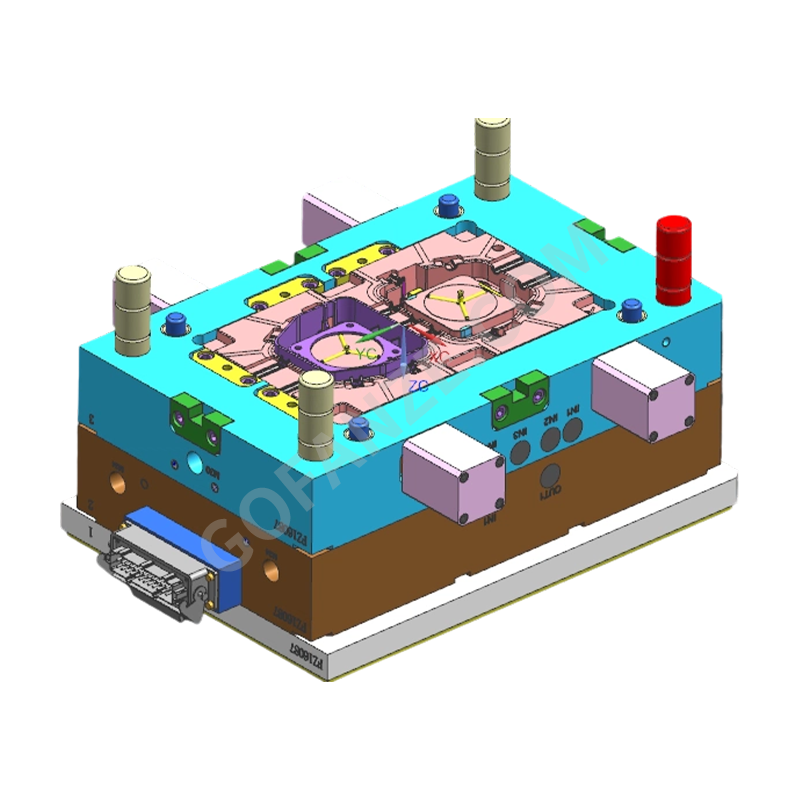 পাইকারি স্বয়ংচালিত প্লাস্টিক এয়ারব্যাগ মাউন্টিং এবং সমর্থন বন্ধনী ইনজেকশন ছাঁচ Su ফানজে টিএন্ডএম (জিয়াশান) কোং, লিমিটেড কি চীন পাইকারি স্বয়ংচালিত প্লাস্টিক এয়ারব্যাগ মাউন্টিং এবং সাপোর্ট ব্র্যাকেট ইনজেকশন ছাঁচ সরবরাহকারী, কোম্পানি, ... পণ্য দেখুন →
ইউনিফর্ম থার্মাল লোড জন্য ডিজাইন কুলিং
একটি ভারসাম্যপূর্ণ কুলিং সার্কিট হল একটি ছাঁচ-জীবনের বৈশিষ্ট্য: গহ্বর-পৃষ্ঠের তাপমাত্রার পরিবর্তনকে 10 ডিগ্রি সেলসিয়াসের নিচে রাখা তাপের ক্লান্তি রোধ করে এবং ফাটল বৃদ্ধিকে ধীর করে দেয়।
তাপীয় ক্লান্তি শুরু হয় যেখানে পৃষ্ঠের তাপমাত্রার দোল সবচেয়ে বেশি হয়, সাধারণত গেটে, তীক্ষ্ণ কোণে এবং গভীর কোর সন্নিবেশের চারপাশে। কনফর্মাল কুলিং চ্যানেলগুলি যেগুলি গহ্বরের কনট্যুর অনুসরণ করে তা সমানভাবে তাপ সরিয়ে দেয় এবং হট স্পটগুলি হ্রাস করে। বিভাজন লাইনের কাছাকাছি এবং ইজেক্টর হাতার চারপাশে শীতলতা যোগ করুন; প্রতিটি অসম অঞ্চল ভবিষ্যতে ফাটল সৃষ্টি করে।
একটি ভাল-ঠান্ডা গহ্বর চক্রের সময়কেও ছোট করে, যা পেব্যাক গণিতকে পরিবর্তন করে: একই ছাঁচ দীর্ঘস্থায়ী হওয়ার সময় প্রতি মাসে আরও অংশ তৈরি করে। কুলিং ডিজাইন তাই সার্ভিস-লাইফ বাজেটের অংশ, আলাদা কোনো বিষয় নয়।
প্রক্রিয়া চাপ জন্য নকশা অংশ এবং ছাঁচ
ভেন্টিং, ড্রাফ্ট, প্রাচীর-বেধের ভারসাম্য এবং গেটের অবস্থান অবশিষ্ট চাপ এবং ছাঁচ লোডিং নির্ধারণ করে; একটি অংশ নকশা যা প্রক্রিয়ার সাথে লড়াই করে টুলের জীবনকে ছোট করে।
তীক্ষ্ণ কোণগুলি যান্ত্রিক এবং তাপীয় চাপকে কেন্দ্রীভূত করে। অপর্যাপ্ত খসড়া ইজেকশন বল বাড়ায় এবং অংশটিকে গহ্বরের পৃষ্ঠ জুড়ে টেনে নিয়ে যায়। দুর্বল ভেন্টিং ফাঁদ গ্যাসকে আটকায় যা ইস্পাতকে পুড়িয়ে দেয় এবং ভরাটের শেষে স্থানীয়ভাবে অতিরিক্ত গরম করে। এগুলি প্রসাধনী বিবরণ নয়: তারা নির্ধারণ করে যে প্রতিটি শটে ছাঁচটি কতটা লোড শোষণ করে। ট্রিম এবং ব্র্যাকেট জ্যামিতি হল যেখানে মিথস্ক্রিয়া সবচেয়ে বেশি দেখায়, উদাহরণস্বরূপ a তে গিয়ার শিফট বন্ধনী ইনজেকশন ছাঁচ , যেখানে প্রাচীর পরিবর্তন এবং মূল গভীরতা উভয় অংশের গুণমান এবং টুল পরিধান নিয়ন্ত্রণ করে।
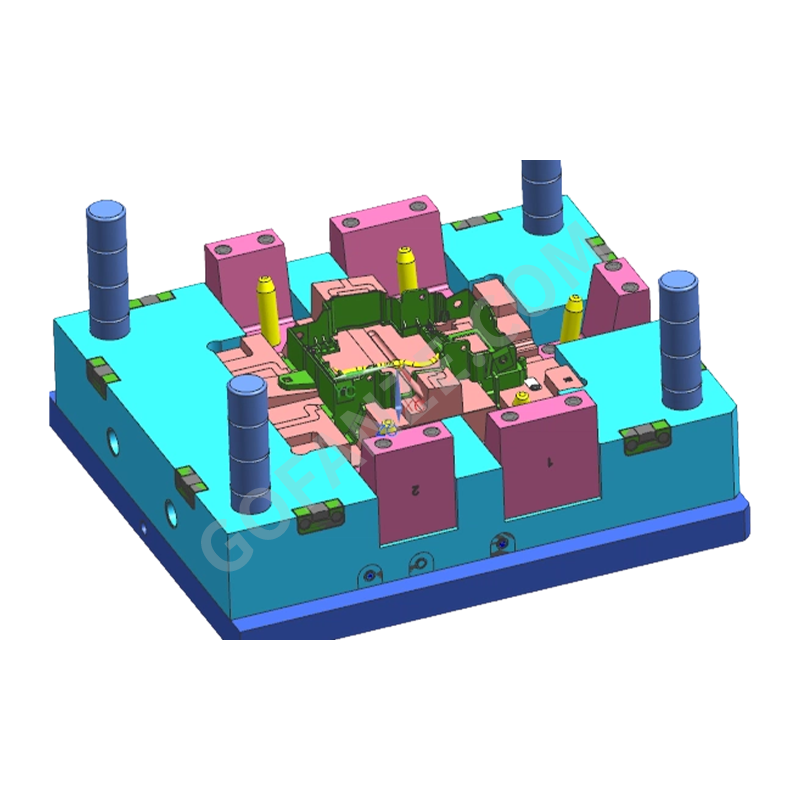 পাইকারি গিয়ার শিফট বন্ধনী ইনজেকশন ছাঁচ সরবরাহকারী, কোম্পানি, রপ্তানিকারক দেশ Fanze T&M (Jiashan) Co., Ltd. চীনের পাইকারি গিয়ার শিফট বন্ধনী ইনজেকশন ছাঁচ সরবরাহকারী, কোম্পানি, রপ্তানিকারক, এই পণ্যটি... পণ্য দেখুন →
ডিজাইন-পর্যায়ের সিদ্ধান্ত
- প্রতিটি উল্লম্ব দেয়ালে উদার খসড়া কোণ
- প্রবাহ এবং প্যাকিং ভারসাম্যের জন্য অভিন্ন প্রাচীর বেধ
- তীক্ষ্ণ ট্রানজিশনের পরিবর্তে অভ্যন্তরীণ কোণগুলিকে ব্যাসার্ধ করা হয়েছে
- ফ্লো-ফ্রন্ট এন্ডপয়েন্টে পর্যাপ্ত বায়ুচলাচল
উৎপাদন-পর্যায়ের সিদ্ধান্ত
- ক্ল্যাম্প টনেজ প্রজেক্টেড এলাকার সাথে মিলেছে, মেশিনের আকার নয়
- হোল্ডিং চাপ সর্বনিম্নে হ্রাস পায় যা সহনশীলতা রাখে
- তাপীয় শক এড়াতে চক্রের সময় স্থিতিশীল করা হয়েছে
- ছাঁচ-তাপমাত্রা নিয়ন্ত্রণ সেট এবং লগ করা হয়েছে, অনুমান করা হয়নি
প্রতিরোধমূলক রক্ষণাবেক্ষণ চালান, ব্রেকডাউন পুনরুদ্ধার নয়
প্রতিরোধমূলক রক্ষণাবেক্ষণ হল সবচেয়ে সস্তা পরিষেবা-জীবনের বিনিয়োগ: বেশিরভাগ স্বয়ংচালিত মোল্ডার প্রতি 50,000-100,000 চক্রের শর্ত-ভিত্তিক চেকের সময় নির্ধারণ করে।
লক্ষ্য হল ফ্ল্যাশ, স্টিকিং বা পৃষ্ঠের অবক্ষয় দেখা দেওয়ার আগে হস্তক্ষেপ করা। প্রতি গহ্বরে ট্র্যাক চক্র, কার্বন তৈরি হওয়ার আগে পরিষ্কার ভেন্ট, মূল রেকর্ডের বিপরীতে সমালোচনামূলক মাত্রা পরিমাপ করুন এবং পরার আগে পুনরায় কোট পরিধান অঞ্চলগুলি পরিমাপ করুন। একটি নথিভুক্ত মেরামতের ইতিহাস পরবর্তী টুল ডিজাইনের জন্য প্রতিটি রক্ষণাবেক্ষণ ইভেন্টকে ডেটাতে পরিণত করে।
একই যুক্তি উচ্চ-গহ্বরের সরঞ্জামগুলিতে প্রযোজ্য, যেখানে একটি ক্ষতিগ্রস্ত গহ্বর পুরো ছাঁচকে বন্ধ করে দেয়। দ তারের জোতা ছাঁচ জন্য স্থায়িত্ব কারণ দেখান কিভাবে গহ্বর গণনা এবং রক্ষণাবেক্ষণ পরিকল্পনা অনুশীলনে জীবন সমীকরণ পরিবর্তন করে।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
একটি স্বয়ংচালিত ইনজেকশন ছাঁচ কত শট স্থায়ী হয়?
শক্ত ইস্পাত, সুষম শীতল এবং প্রতিরোধমূলক রক্ষণাবেক্ষণ সহ একটি ভাল ডিজাইন করা মোটরগাড়ি ছাঁচ সাধারণত 500,000 থেকে 1,000,000 চক্র স্থায়ী হয়। ছাঁচের জীবন রজন ফিলার সামগ্রী, গহ্বরের চাপ এবং রক্ষণাবেক্ষণ শৃঙ্খলার উপর নির্ভর করে, ছাঁচের বয়সের উপর নয়।
স্বয়ংচালিত ইনজেকশন ছাঁচ জন্য সেরা ইস্পাত কি?
গ্লাস-ফাইবার-রিইনফোর্সড রজনে ঢালাই করা কাঠামোগত অংশগুলির জন্য, 48-52 HRC-এ H13 একটি শক্তিশালী বেসলাইন। উচ্চ-চকচকে বা জারা-প্রবণ অভ্যন্তরীণ অংশগুলির জন্য, S136 স্টেইনলেস স্টীল আরও ভাল কাজ করে। P20 শুধুমাত্র প্রোটোটাইপ এবং খুব কম ভলিউমের জন্য গ্রহণযোগ্য।
কেন গেটের কাছে স্বয়ংচালিত ছাঁচ ব্যর্থ হয়?
গেট এলাকা সর্বোচ্চ শিয়ার স্ট্রেস এবং প্রতিটি শটে সবচেয়ে বড় তাপমাত্রার সুইং দেখে। ক্ষয় এবং তাপ-ক্লান্তি ফাটল প্রথমে সেখানে উপস্থিত হয় যদি না গেটটি পৃষ্ঠের কাছাকাছি শক্ত, প্রলেপ এবং শীতল না হয়।
কত ঘন ঘন একটি স্বয়ংচালিত ছাঁচ রক্ষণাবেক্ষণের জন্য যেতে হবে?
বেশিরভাগ স্বয়ংচালিত মোল্ডার প্রতি 50,000 থেকে 100,000 চক্রে শর্ত-ভিত্তিক প্রতিরোধমূলক রক্ষণাবেক্ষণ চালায়। ত্রুটি দেখা দেওয়ার আগে প্রতিটি স্টপে পরিচ্ছন্নতা, মাত্রা পরিমাপ, ভেন্ট পরিদর্শন এবং পরিধান অঞ্চলগুলির পুনরায় আবরণ অন্তর্ভুক্ত করা উচিত।
ক্যাটাগরি
- কোম্পানির খবর(2)
- শিল্প খবর(20)
পণ্য বিভাগ
-
প্রিন্টার উপাদান এবং অংশ
-
দুই রঙের প্লাস্টিকের উপাদান এবং টুল
-
প্লাস্টিক মাল্টি-ওয়ে সংযোগকারী
-
থ্রেডেড প্লাস্টিক ইনজেকশন ঢালাই অংশ
-
হোম অ্যাপ্লায়েন্স ইনজেকশন যন্ত্রাংশ
-
রোবট শেল ইনজেকশন ছাঁচ
-
উচ্চ-চকচকে স্বচ্ছ পিসি ইনজেকশন ছাঁচ
-
মোটরসাইকেল ফেয়ারিং এবং বডিওয়ার্ক প্লাস্টিক ইনজেকশন ছাঁচ
-
EV চার্জিং পাইল প্লাস্টিক ইনজেকশন ছাঁচ
-
অটোমোবাইল তারের জোতা
-
স্বয়ংচালিত অভ্যন্তর প্লাস্টিক অংশ ইনজেকশন ছাঁচ
সম্পর্কিত ট্যাগ
-
স্বয়ংচালিত ড্যাশবোর্ড প্লাস্টিক যন্ত্রাংশ ইনজেকশন ছাঁচ
তারের জোতা overmolding ছাঁচ
precision automotive connector Plastic injection mold Parts
hot runner wire harness Plastic injection mold Parts
multi cavity wire harness Plastic injection mold Parts
high precision wire harness Plastic injection mold Parts
automotive connector Plastic injection mold Part
wire harness connector Plastic injection mold Parts
automotive wire harness Plastic injection mold Parts
তারের জোতা প্লাস্টিক ইনজেকশন ছাঁচ অংশ


- স্বয়ংচালিত অভ্যন্তর প্লাস্টিক অংশ ইনজেকশন ছাঁচ
- অটোমোবাইল তারের জোতা
- EV চার্জিং পাইল প্লাস্টিক ইনজেকশন ছাঁচ
- মোটরসাইকেল ফেয়ারিং এবং বডিওয়ার্ক প্লাস্টিক ইনজেকশন ছাঁচ
- উচ্চ-চকচকে স্বচ্ছ পিসি ইনজেকশন ছাঁচ
- রোবট শেল ইনজেকশন ছাঁচ
- হোম অ্যাপ্লায়েন্স ইনজেকশন যন্ত্রাংশ
- থ্রেডেড প্লাস্টিক ইনজেকশন ঢালাই অংশ
- প্লাস্টিক মাল্টি-ওয়ে সংযোগকারী
- দুই রঙের প্লাস্টিকের উপাদান এবং টুল
- প্রিন্টার উপাদান এবং অংশ

